Artykuł sponsorowany
Jak parametry cięcia laserowego wpływają na spawalność i gięcie elementów stalowych
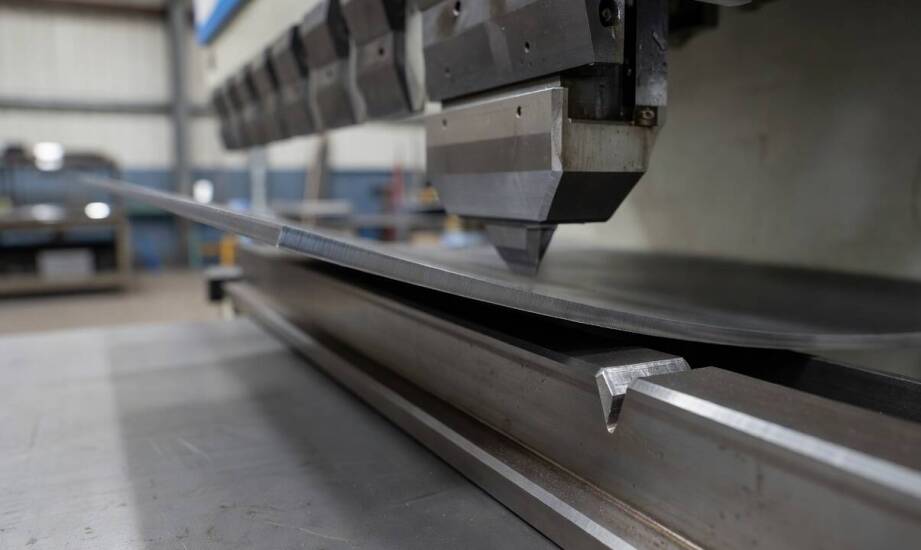
Jakość detalu stalowego po obróbce termicznej ocenia się przede wszystkim po jego zachowaniu podczas dalszych procesów produkcyjnych, a nie wyłącznie po gładkości samej linii cięcia. Elementy przeznaczone do zmechanizowanego spawania lub gięcia na prasach krawędziowych muszą charakteryzować się odpowiednimi parametrami wykończenia oraz minimalną strefą wpływu ciepła. Pominięcie tych aspektów podczas programowania maszyny powoduje liczne problemy technologiczne na kolejnych etapach produkcji. Skoncentrowana wiązka energii nieodwracalnie ingeruje bowiem w strukturę krystaliczną metalu, co wymaga starannego planowania każdego cyklu pracy. Utrzymanie ścisłego reżimu technologicznego zapobiega powstawaniu mikropęknięć, ogranicza odkształcenia materiału bazowego i redukuje koszty związane z koniecznością poprawek warsztatowych.
Wpływ parametrów maszyny na strefę ciepła i jakość krawędzi
Zbyt wysoka moc źródła zestawiona z niską prędkością posuwu głowicy powoduje zwiększenie strefy wpływu ciepła, ryzyko głębokich przypaleń oraz utlenienie materiału. Badania i codzienna praktyka warsztatowa potwierdzają, że obszar nagrzania rośnie wprost proporcjonalnie do generowanej mocy, a zauważalnie maleje przy szybszym prowadzeniu wiązki tnącej. W przypadku obróbki typowych stali konstrukcyjnych przekroczenie optymalnego progu energetycznego dla danej grubości arkusza skutkuje niepożądanymi zmianami w samej mikrostrukturze stopu. Stal węglowa, poddana zbyt silnemu impulsowi cieplnemu, wykazuje tendencję do hartowania się na brzegach cięcia. Zmiany te odczuwalnie pogarszają spawalność elementu, utrudniając prawidłowe wtopienie spoiwa. Często skutkują one również pęknięciami w trakcie późniejszej obróbki plastycznej, gdy materiał traci swoją naturalną ciągliwość. Operatorzy maszyn stale balansują ustawieniami, aby uzyskać szybkie tempo pracy bez niszczenia właściwości mechanicznych części.
Pozycja ogniska wiązki definiuje bezpośrednio szerokość powstającej szczeliny, profil powierzchni bocznej oraz stopień miejscowego przegrzania. Ustawienie punktu skupienia zbyt blisko górnej warstwy wywołuje wyraźne nadtopienia wokół linii cięcia, psując geometrię detalu. Zbyt niskie pozycjonowanie ogniska potęguje z kolei gromadzenie się twardego żużla od spodu ciętej blachy, który później trudno usunąć bez uszkodzenia płaszczyzny. Optymalna kalibracja tego parametru pozostaje zawsze ściśle zależna od rodzaju obrabianego materiału i dokładnej grubości arkusza. Brak precyzji w tym obszarze wywołuje zjawisko stożkowatości krawędzi, czyli brak kąta prostego względem płaszczyzny. Taka wada drastycznie utrudnia zachowanie tolerancji wymiarowych podczas pasowania złożonych części konstrukcyjnych. Nowoczesne systemy CNC pozwalają na płynną zmianę wysokości soczewki w trakcie pracy, kompensując drobne nierówności surowca.
Wymagania branży okrętowej i rola gazów wspomagających
Wybór odpowiedniego gazu technicznego w procesie obróbki decyduje o czystości powierzchni cięcia, ilości powstającego nalotu i gotowości detalu do łączenia. Zastosowanie tlenu przy rozkroju stali węglowej odczuwalnie przyspiesza cykl dzięki zachodzącej reakcji egzotermicznej, która dodatkowo podgrzewa strefę cięcia. Rozwiązanie to zostawia jednak na krawędziach kruchą warstwę tlenków, która bezwzględnie narzuca konieczność mechanicznego szlifowania przed nałożeniem spoiny nośnej. Użycie czystego azotu pod wysokim ciśnieniem rozwiązuje ten problem, wydmuchując stopiony metal bez wywoływania reakcji utleniania. Azot działa jak gaz obojętny, chłodząc szczelinę i zapobiegając przegrzaniu cienkich blach. Brak zgorzeliny ułatwia precyzyjne gięcie elementu na prasie krawędziowej i wymiernie poprawia właściwości wytrzymałościowe przyszłych złączy spawanych, eliminując ryzyko wtrąceń niemetalicznych w spoinie.
Konstrukcje morskie, platformy wiertnicze i potężne maszyny dla przemysłu ciężkiego narzucają rygorystyczną kontrolę strefy wpływu ciepła i klasyfikację chropowatości krawędzi. Standardy spawalnicze obowiązujące dla tak odpowiedzialnych projektów inżynieryjnych opierają się na szczegółowych wytycznych jakościowych. Norma EN 1090-2 dla wykonywania konstrukcji stalowych odwołuje się bezpośrednio do wymagań technicznych EN ISO 9013, która dokładnie definiuje dopuszczalne tolerancje prostopadłości, odchyłki wymiarowe i jakość powierzchni ciętych termicznie. Spełnienie tych wymogów pozwala inżynierom na stosowanie zautomatyzowanych robotów spawalniczych, które wymagają dokładnego przylegania łączonych elementów. Przemysł okrętowy kładzie maksymalny nacisk na eliminację wszelkich mikropęknięć w obszarze obróbki, ponieważ gwarantuje to wyższą odporność kadłubów statków na cykliczne obciążenia zmęczeniowe generowane przez fale. Zakłady budujące jednostki pływające na Pomorzu regularnie zlecają zaawansowane wycinanie laserem w Gdańsku, gdzie surowe komponenty przygotowuje się do trudnych warunków morskich. Marka METAL-SERWIS od ponad trzech dekad dostarcza dla tego wymagającego sektora kompleksowo obrobione detale stalowe. Przedsiębiorstwo zlokalizowane w Miechucinie dysponuje certyfikatami spawalniczymi i jakościowymi ISO 3834 oraz ISO 9001, konsekwentnie opierając wieloetapową produkcję elementów stoczniowych na udokumentowanych parametrach cięcia maszynowego.
Konfiguracja przemysłowego sprzętu tnącego musi ściśle odpowiadać wymogom stawianym przez docelowe środowisko pracy projektowanego elementu. Właściwa kompozycja mocy lasera, prędkości przesuwu, ogniskowania soczewki i zastosowanego gazu osłonowego gwarantuje produkcję powtarzalnych detali gotowych do bezproblemowego montażu. Świadome zarządzanie całym cyklem obróbki termicznej eliminuje kosztowne i czasochłonne zabiegi szlifierskie, zabezpiecza krystaliczną strukturę materiału bazowego przed degradacją, a także odczuwalnie podnosi ostateczną jakość każdej zespawanej konstrukcji nośnej.
Kategorie artykułów
Polecane artykuły
Jak objawy w maszynce i odkurzaczu Zelmer zawężają wybór właściwej części
Użytkownik maszynki do mielenia lub odkurzacza Zelmer często obserwuje stopniowy spadek sprawności urządzenia zamiast nagłej awarii. Silnik wydaje prawidłowy dźwięk pracy, ale efekt końcowy ulega wyraźnemu pogorszeniu. W maszynce do mięsa proces rozdrabniania przedłuża się, a odkurzacz traci pierwot
Dlaczego mieszanka miodowa z rokitnikiem ma kremową strukturę i wyrazisty aromat
Naturalny miód z rokitnikiem wyróżnia się intensywną, głęboko pomarańczową barwą oraz słodko-kwaśnym profilem, który wyraźnie odbiega od klasycznej, jednowymiarowej słodyczy. Dodatek tego cierpkiego owocu całkowicie zmienia odbiór tradycyjnego produktu pasiecznego. Kompozycja zyskuje nie tylko zaska