Artykuł sponsorowany
Codzienna diagnostyka źródła światłowodowego: które sygnały pracy zdradzają utratę stabilności
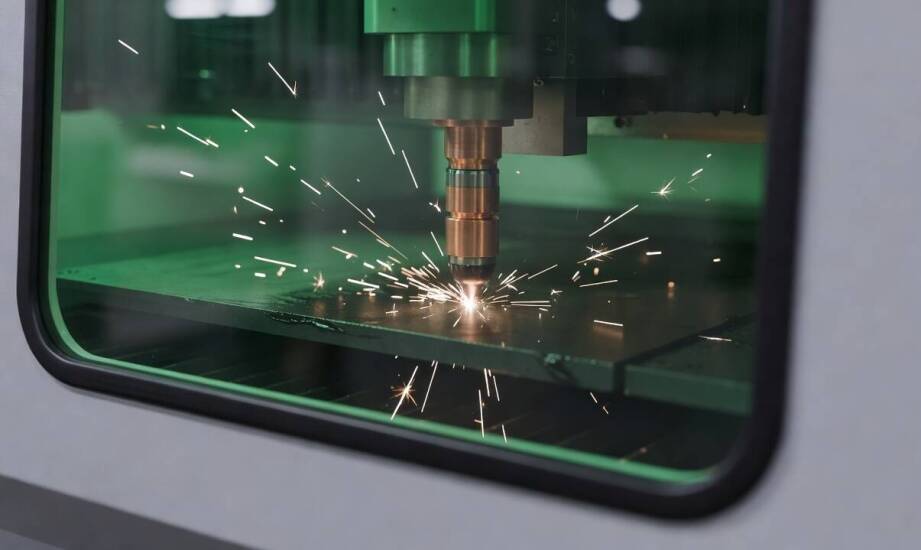
Maszyna wycina kolejne arkusze blach z pozorną płynnością, jednak czujne oko operatora dostrzega subtelne zmiany w strukturze szczeliny cięcia. Krawędzie detali tracą idealną gładkość, na spodzie materiału pojawia się delikatny grat, a prędkość przebijania grubego metalu wyraźnie spada. Te odchylenia rzadko oznaczają nagłą awarię wymuszającą natychmiastowe przerwanie pracy. Zazwyczaj sygnalizują one, że źródło światłowodowe powoli traci swoją technologiczną rezerwę stabilności. Zanim linia produkcyjna stanie z powodu krytycznego błędu, system emituje szereg wczesnych ostrzeżeń. Uważna obserwacja tych mikrosygnałów w trakcie standardowej obróbki pozwala zapobiec przestojom i zachować pełną kontrolę nad procesem produkcyjnym.
Codzienna kontrola punktów krytycznych na pracującej linii
Świadomy operator weryfikuje kluczowe parametry pracy urządzenia bez przerywania harmonogramu produkcji, skupiając się na kilku najbardziej wrażliwych strefach. Stan układu optycznego wymaga ciągłej uwagi, ponieważ nawet niewidoczny gołym okiem pył na soczewce ochronnej prowadzi do częściowej absorpcji wiązki. Kiedy szkło pochłania energię zamiast bezstratnie ją przepuszczać, dochodzi do zjawiska soczewkowania termicznego, które drastycznie zmienia pierwotny punkt ogniskowania. Skutkuje to natychmiastowym spadkiem precyzji odwzorowania kształtów oraz problemami z utrzymaniem czystości cięcia. Zanieczyszczona optyka w skrajnych przypadkach powoduje cofanie się promieniowania odbitego prosto do modułów generujących światło.
Kolejnym obszarem wymagającym stałego monitoringu jest przemysłowy system chłodzenia, od którego zależy żywotność całego rezonatora. Niestabilny obieg medium roboczego w chillerze błyskawicznie zaburza delikatną równowagę całego systemu. Nawet wahania temperatury chłodziwa przekraczające wąski margines ±0,5°C potrafią zmienić parametry cięcia. Zmiany temperatury otoczenia w hali produkcyjnej bezpośrednio obciążają wewnętrzny układ klimatyzacji maszyny. Przekroczenie optymalnego zakresu termicznego zmienia fizyczną sprawność półprzewodników wewnątrz diod pompujących, co natychmiast przekłada się na mniejszą moc wyjściową. Kurz osiadający na radiatorach wewnątrz szaf sterowniczych dodatkowo ogranicza wymianę ciepła i przyspiesza przegrzewanie się obciążonych modułów mocy.
Analiza logów systemowych i interpretacja wahań
Nowoczesne sterowniki CNC rejestrują każdy parametr pracy z dokładnością do milisekund, a logi systemowe stanowią obiektywne źródło wiedzy o kondycji podzespołów. Zrozumienie specyfiki tych komunikatów pozwala trafnie odróżnić chwilowe obciążenie sprzętu od postępującej degradacji. Jeśli zapisy wskazują na kilkuprocentowy spadek mocy wyłącznie podczas przebijania najgrubszych blach węglowych, może to być wynik specyficznego oporu gorszej jakości stopu. Powtarzające się odchylenia na tym samym etapie programu dowodzą jednak, że maszyna zaczyna pracować na samej granicy swojego okna procesowego, tracąc całkowicie margines błędu.
Stabilność parametrów źródła determinuje ostateczną jakość i powtarzalność ciętych detali w skali wielkoseryjnej. Aby osiągnąć idealne rezultaty, precyzyjny laser fiber wymaga dostarczenia wiązki o niezmiennej charakterystyce do głowicy tnącej przez cały cykl pracy. Naturalne starzenie się diod pompujących jest procesem rozłożonym na dziesiątki tysięcy godzin i przebiega liniowo. Nie wywołuje ono nagłych, drastycznych przerw w działaniu całej linii. Gwałtowny wzrost liczby drobnych ostrzeżeń o przepływie wody lub sporadyczne gubienie komunikacji z modułami mają zupełnie inną naturę. Nawarstwianie się z pozoru nieistotnych błędów wskazuje na konieczność dogłębnej diagnostyki serwisowej, zanim spadek wydajności zniszczy tolerancje wymiarowe kolejnej partii.
Zestawienie tych wszystkich symptomów w jedną całość buduje bardzo precyzyjny obraz sytuacji technicznej sprzętu. Niestabilne parametry cieplne, lawinowo pojawiające się mikrobłędy w rejestrze oraz utrata ostrości krawędzi oznaczają wyczerpanie nominalnej rezerwy wydajności. W takiej sytuacji zaplanowanie profesjonalnego przeglądu staje się wymogiem utrzymania terminowych dostaw do kontrahentów. Specyfika pracy przemysłowej narzuca bezkompromisowe podejście do konserwacji precyzyjnych urządzeń obróbczych. Serwis maszyn CNC dostarczany przez firmę Maszyny Polskie opiera się na weryfikacji układów zasilania, kondycji światłowodu oraz wierności geometrii wiązki. Taka procedura pozwala bezbłędnie zlokalizować i wyeliminować pierwotną przyczynę odchyleń. Wczesna reakcja na pierwsze sygnały z poziomu sterownika skutecznie chroni budżet zakładu. Pochłania znacznie mniej zasobów niż skomplikowana naprawa uszkodzonego rezonatora po awarii w środku zmiany.
Kategorie artykułów
Polecane artykuły

Sygnalizatory napięcia a ochrona przed przepięciami w sieciach średniego napięcia
Sygnalizatory napięcia odgrywają kluczową rolę w ochronie przed przepięciami w sieciach średnich napięć. Dzięki nim możliwe jest monitorowanie poziomu napięcia oraz wykrywanie nieprawidłowości, co pozwala na szybką reakcję i zapobieganie awariom. Firma Minma Norberta Mazurkiewicza zajmuje się produk

Wpływ jakości dezynfekcyjnego sprzętu na bezpieczeństwo pacjentów
Jakość sprzętu dezynfekcyjnego ma kluczowe znaczenie dla bezpieczeństwa pacjentów oraz skuteczności leczenia. Skuteczna dezynfekcja chroni zdrowie, a innowacyjne technologie poprawiają efektywność i bezpieczeństwo. Wysokiej jakości urządzenia wpływają na wyniki terapii oraz zaufanie do placówek medy